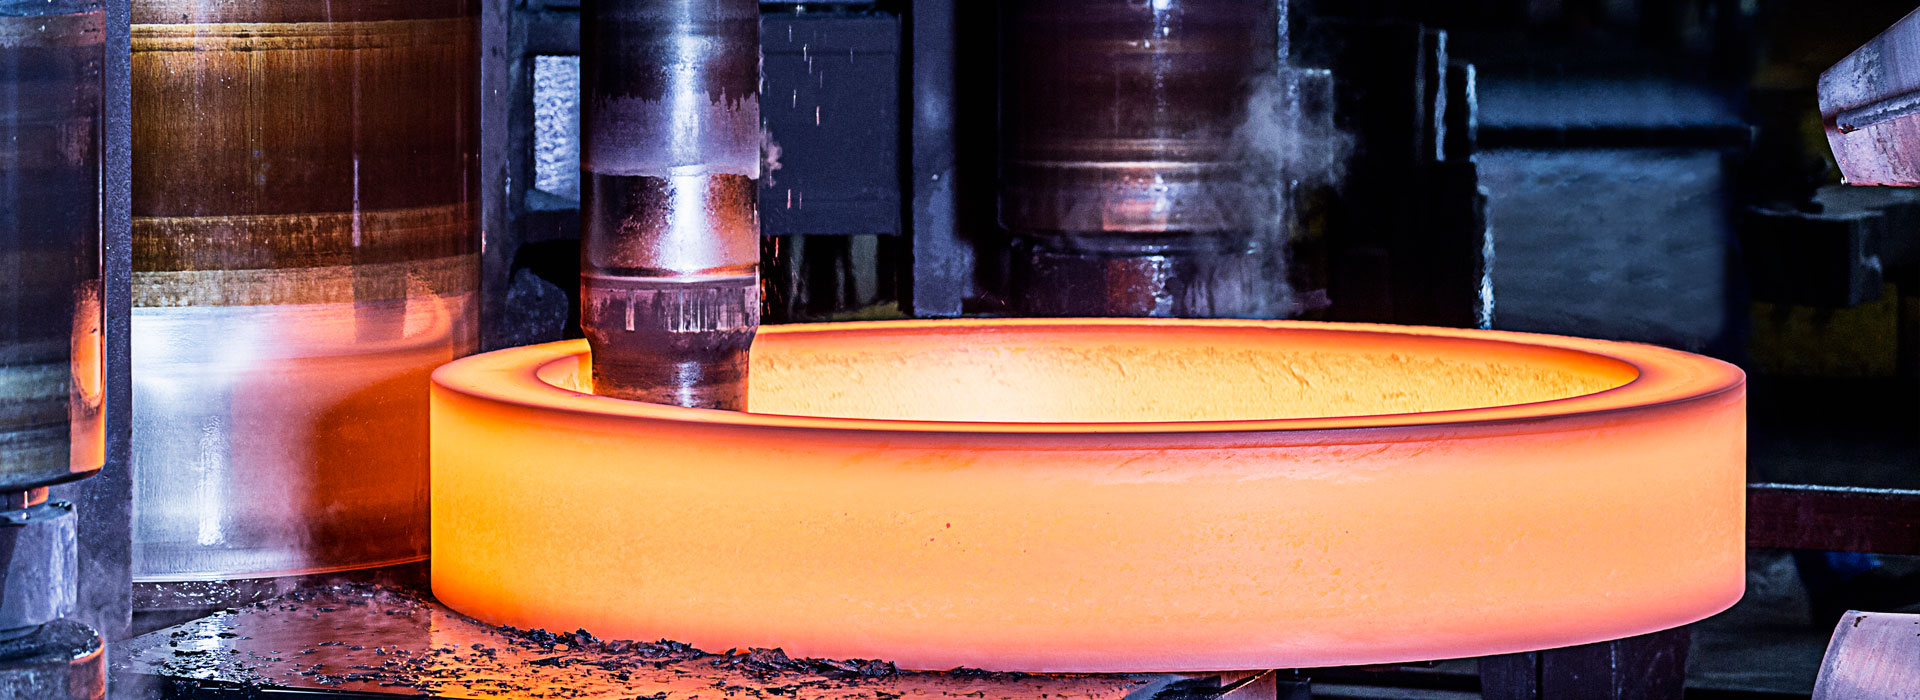
Udvælgelse af råmaterialer af høj kvalitet til marine smedninger
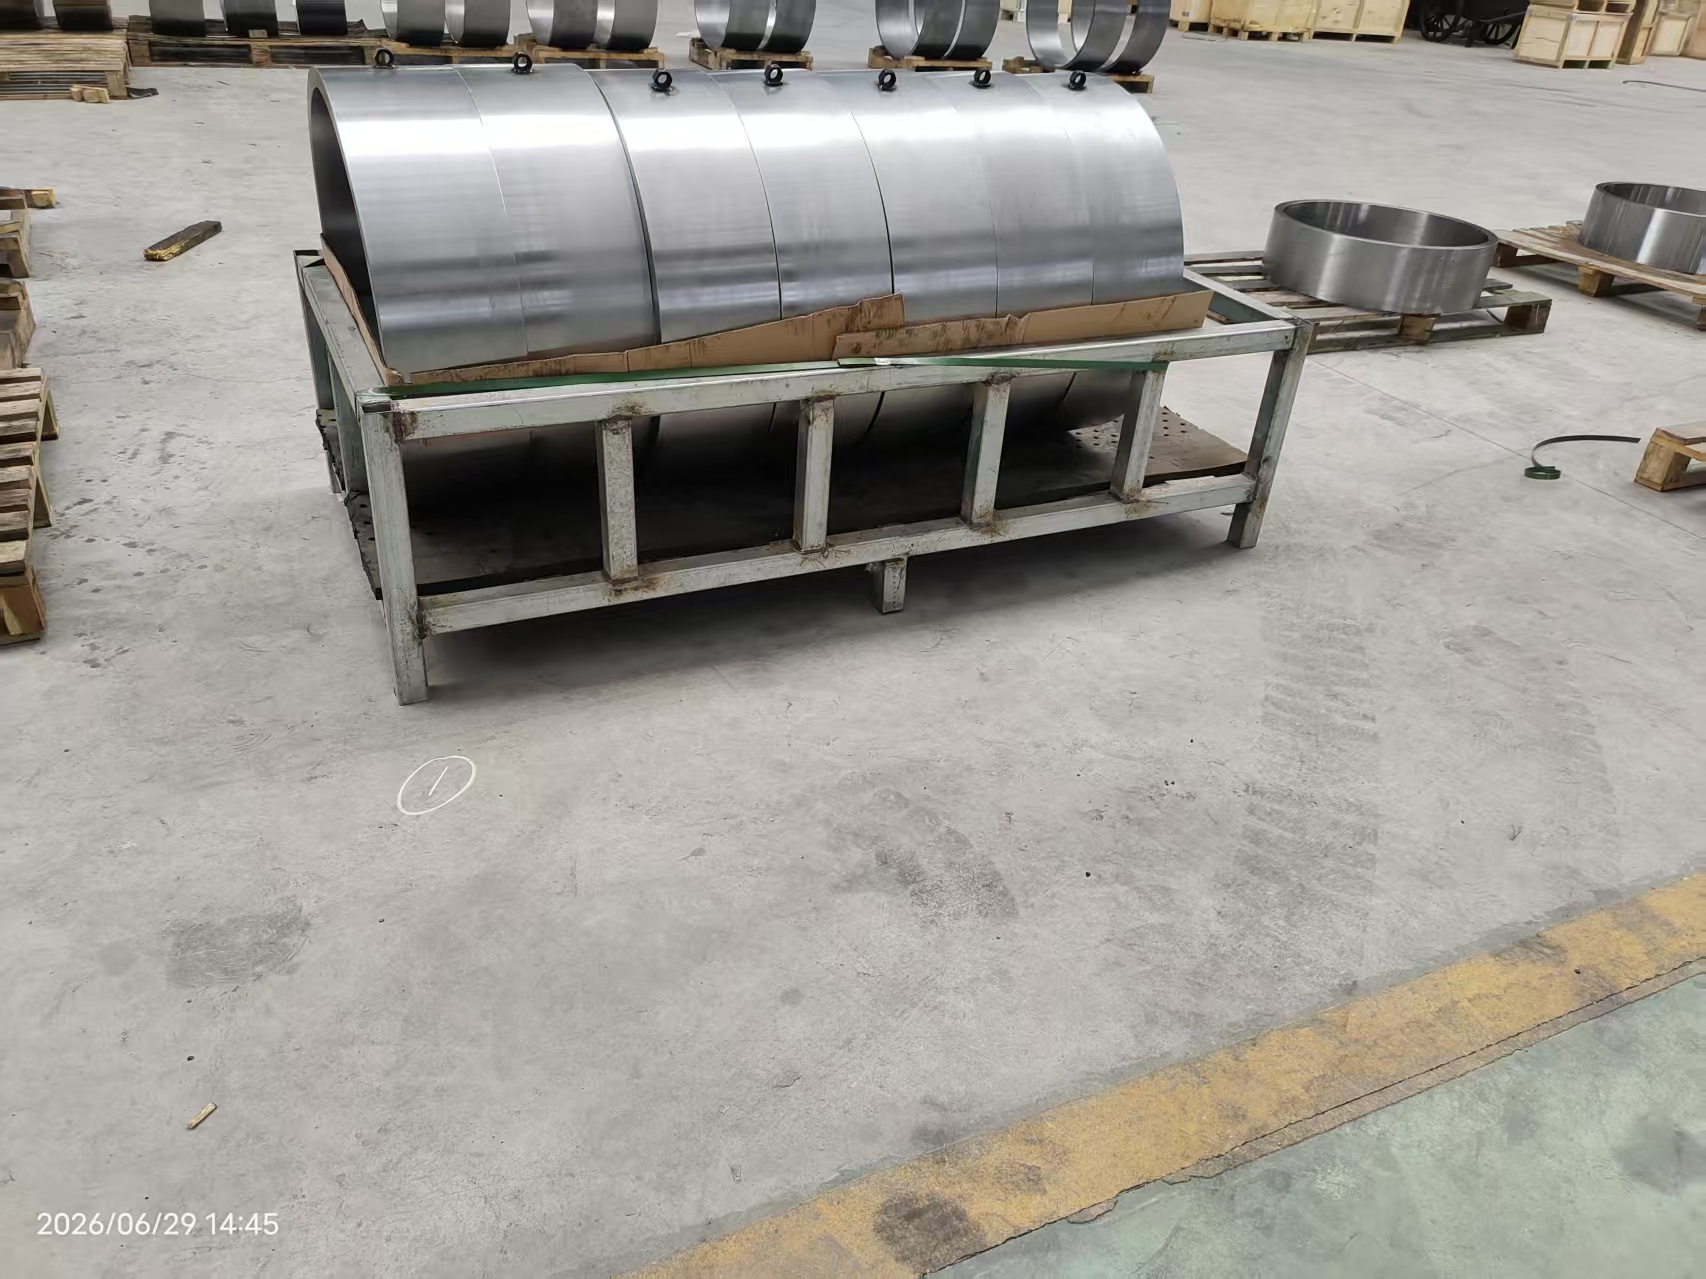
Udvalg af råmaterialer af høj kvalitet til marineSmedegods
Når man vælger råmaterialer af høj kvalitet til marine smedninger, skal faktorer som materialeegenskaber, miljøtilpasningsevne, fremstillingsprocesser og industristandarder tages grundigt i betragtning. Følgende er de vigtigste trin og punkter:
1. Afklar materialetype og anvendelsesscenarier
For marine smedninger bør materialevalget være baseret på det specifikke formål:
Kulstofstål (såsom A-klasse og D-klasse marinestål): Anvendes til skibskonstruktionskomponenter (såsom ribber, dæksstøtter), det skal opfylde høje krav til styrke og svejsbarhed.
Legeret stål (såsom Cr-Mo stål, Ni-Cr stål): Bruges til kritiske komponenter i motorer som krumtapaksler og gear, det skal være modstandsdygtigt over for træthed og slag.
Rustfrit stål (såsom 316L, dupleksstål): Anvendes til havvandsventiler, pumpehuse osv. i korrosive miljøer, der kræver høj korrosionsbestandighed.
Titaniumlegering: Anvendes i avancerede skibe eller specielle komponenter (såsom dele til ubåde), den er korrosionsbestandig, let, men har en høj pris.
2. Kontrol med kemisk sammensætning
Overholder standarder: Overhold klassifikationsselskaber (såsom ABS, DNV, LR, CCS) eller internationale standarder (ASTM, EN).
Elementer med lav urenhed: Indholdet af svovl (S) og fosfor (P) bør være ≤ 0,025% for at undgå varm skørhed og kold skørhed.
Optimering af legeringselementer: Tilføjelse af nikkel (Ni) øger sejheden ved lav temperatur, krom (Cr) forbedrer korrosionsbestandigheden, og molybdæn (Mo) forfiner kornstrukturen.
3. Krav til mekanisk ydeevne
Styrke og sejhed: Flydespænding (≥ 355 MPa), trækstyrke (≥ 490 MPa) og slagenergi ved lave temperaturer (-40°C: ≥ 27 J).
Korrosionsbestandighed: Vælg stål, der er modstandsdygtigt over for havvandskorrosion (såsom stål indeholdende kobber (Cu) eller nikkel (Ni)), eller udfør overfladebehandling (såsom galvanisering).
Anti-træthedsydelse: Gennem smedningsprocessen og varmebehandlingen optimeres kornstrukturen og indvendige defekter reduceres.
4. Produktionsproceskrav
Smelteproces: Brug elektriske ovne kombineret med raffinering uden for ovnen (LF/VD) for at reducere indholdet af gasser (H, O, N) og forbedre renheden.
Smedeproces: Sørg for et tilstrækkeligt smedningsforhold (≥ 3:1), forfin kornstrukturen; Styr den endelige smedetemperatur for at undgå overophedning eller underopvarmning.
Varmebehandlingsproces: Normalisering, quenching og temperering (quenching + temperering) for at sikre ensartet struktur og eliminere resterende stress.
5. Leverandørkvalifikationer og kvalitetssikring
Certificeringskvalifikationer: Leverandøren skal opnå certificering fra et klassifikationsselskab (såsom ABS fabriksgodkendelse) og have et ISO 9001 kvalitetsstyringssystem.
Kvalitetsregistreringer: Lever dokumenter for materialesporbarhed (såsom smelteovnsnummer, varmebehandlingsbatch) og tredjeparts testrapporter (såsom SGS).
Teknisk support: Leverandøren skal hjælpe med at løse procesproblemer (såsom optimering af svejseparametre).
6. Inspektion og verifikation
Indgående inspektion:
Kemisk sammensætningsanalyse (detekteret med spektrometer).
Test af mekaniske egenskaber (trækstyrke, slag, hårdhed).
Ikke-destruktiv test (ultralydstest UT, magnetisk partikeltestning MT).
Tredjepartsverifikation: Nøglematerialer skal gennemgå inspektion på stedet af et klassifikationsselskab (såsom CCS) eller gentestes på et autoritativt laboratorium.
Send forespørgsel
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik